- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Silica Sol инвестициялық құю
Silica Sol инвестициялық құю
Silica Sol инвестициялық құюинвестициялық құюдың бір түрі болып табылады. Процесс өте ұқсас, тек инвестициялық қалып отқа төзімді ұнтақпен араласқан кремний оксиді циркон құмынан жасалған. Кремний диоксиді циркон құмы ерекше ұсақ түйіршікті (10-20 микрон) және қалып жасау кезінде тұтқырлығы өте төмен суспензияға араластырылуы мүмкін. Нәтиже - құйылған беттің тамаша әрлеуімен өлшемді дәл құймалар беретін құю әдісі. Ең бастысы, кремний қышқылды цирконды қалып 2000°C-қа дейінгі температураға төтеп бере алады, бұл оларды жоғары температурада легирленген болаттар мен тот баспайтын болаттарды құю кезінде өте пайдалы етеді.
Неге пайдаланадыSilica Sol инвестициялық құю?
артықшылықтарыкремний диоксиді инвестициялық құю:
â Үлкен әмбебаптық; металдардың көпшілігін құюға жарамды.
â Жұқа қабырғалары бар өте күрделі құймаларды жасауға мүмкіндік береді.
â Тегіс бетті өңдеуге бөлу сызығынсыз мүмкін болады, сондықтан өңдеу және өңдеу азаяды немесе жойылады.
â Оның орнына өңделмейтін бөлшектерді дәл құюға мүмкіндік береді.
â Тамаша өлшемдік дәлдікSilica Sol Process1. Металл матрица жасалады, әсер соңғы қалыпта талап етілетіндей болады.
2. Балқытылған балауыз үлгіні жасау үшін металл қалыпқа енгізіледі, қатып қалуға рұқсат етіледі, содан кейін жойылады. Кейбір күрделі балауыз үлгілері желім арқылы бірнеше бөлек үлгілерді біріктіру арқылы жасалады.
3. Содан кейін балауыз балауыз ағашына жиналады, өлшеміне байланысты ағашқа көптеген бөліктерді қоюға болады, құрамдас бөліктердің салмағы 0,1 кг-нан 50 кг-ға дейін болуы әдеттегідей.
4. Содан кейін балауызды жабу үшін ағаш кремний қышқылды циркон суспензиясына батырылады, суспензия төмен тұтқырлығымен өте жақсы, нәтижесінде құйылған беттің керемет әрлеуі болады. Қоспа отқа төзімді материалмен қапталған және балауыз үлгісінің айналасында қабық пайда болғанша процесс бірнеше рет қайталанады.
5. Кептіру процесі өте маңызды. Кремний диоксиді гельдері мен отқа төзімді бөлшектердің қосылуына мүмкіндік беру үшін қабықшаларды тұрақты температурада табиғи түрде кептіруге рұқсат беру керек, нәтижесінде күшті, жоғары сапалы қабық пішіні пайда болады. Балауызды еріту үшін балауыз ағаштары шамамен 200 градустық пешке қойылады.
6. Барлық балауыз жойылғанда ағаштар құюға дайындықты аяқтау үшін 1000 градусқа дейін қызады.
7.Одан кейін метал ыстық қалыпқа құйылады, бұл қорытпаның қатып қалмас бұрын қалыптың ең жұқа бөліктеріне жетуіне мүмкіндік береді.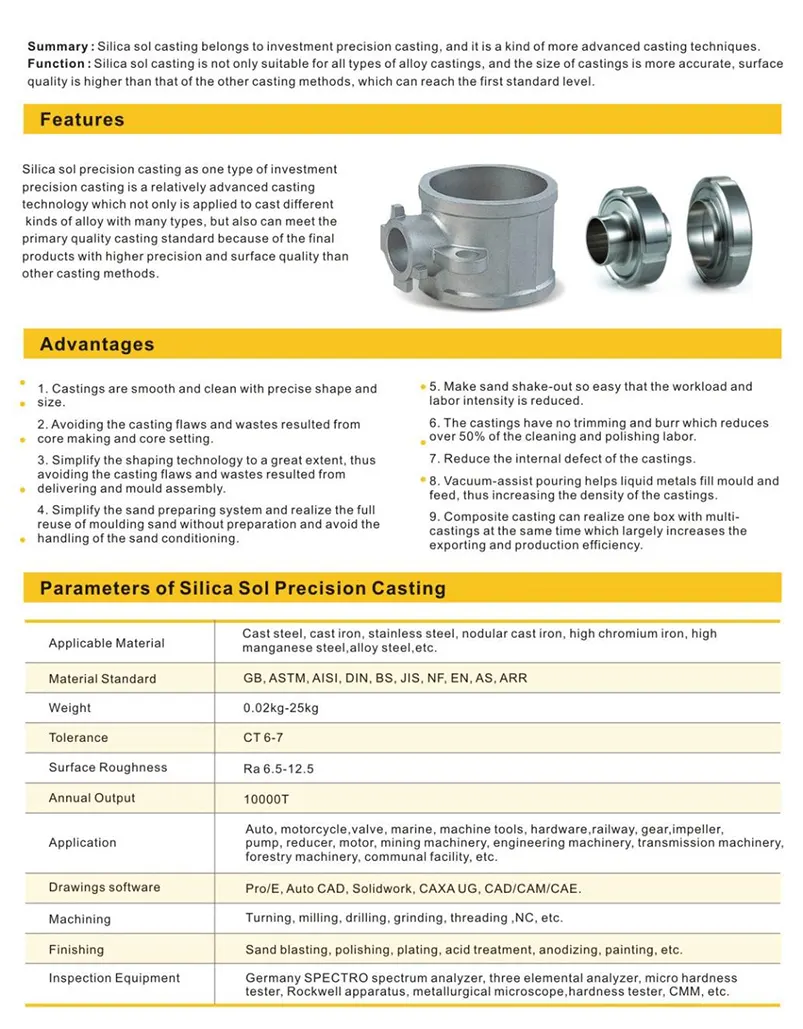
Неге пайдаланадыSilica Sol инвестициялық құю?
артықшылықтарыкремний диоксиді инвестициялық құю:
â Үлкен әмбебаптық; металдардың көпшілігін құюға жарамды.
â Жұқа қабырғалары бар өте күрделі құймаларды жасауға мүмкіндік береді.
â Тегіс бетті өңдеуге бөлу сызығынсыз мүмкін болады, сондықтан өңдеу және өңдеу азаяды немесе жойылады.
â Оның орнына өңделмейтін бөлшектерді дәл құюға мүмкіндік береді.
â Тамаша өлшемдік дәлдікSilica Sol Process1. Металл матрица жасалады, әсер соңғы қалыпта талап етілетіндей болады.
2. Балқытылған балауыз үлгіні жасау үшін металл қалыпқа енгізіледі, қатып қалуға рұқсат етіледі, содан кейін жойылады. Кейбір күрделі балауыз үлгілері желім арқылы бірнеше бөлек үлгілерді біріктіру арқылы жасалады.
3. Содан кейін балауыз балауыз ағашына жиналады, өлшеміне байланысты ағашқа көптеген бөліктерді қоюға болады, құрамдас бөліктердің салмағы 0,1 кг-нан 50 кг-ға дейін болуы әдеттегідей.
4. Содан кейін балауызды жабу үшін ағаш кремний қышқылды циркон суспензиясына батырылады, суспензия төмен тұтқырлығымен өте жақсы, нәтижесінде құйылған беттің керемет әрлеуі болады. Қоспа отқа төзімді материалмен қапталған және балауыз үлгісінің айналасында қабық пайда болғанша процесс бірнеше рет қайталанады.
5. Кептіру процесі өте маңызды. Кремний диоксиді гельдері мен отқа төзімді бөлшектердің қосылуына мүмкіндік беру үшін қабықшаларды тұрақты температурада табиғи түрде кептіруге рұқсат беру керек, нәтижесінде күшті, жоғары сапалы қабық пішіні пайда болады. Балауызды еріту үшін балауыз ағаштары шамамен 200 градустық пешке қойылады.
6. Барлық балауыз жойылғанда ағаштар құюға дайындықты аяқтау үшін 1000 градусқа дейін қызады.
7.Одан кейін метал ыстық қалыпқа құйылады, бұл қорытпаның қатып қалмас бұрын қалыптың ең жұқа бөліктеріне жетуіне мүмкіндік береді.
Жоғалған көбік құю
Жоғалған көбік құю
Жоғалған көбік құюбулану үлгісін құюдың бір түрі болып табылады. Бұл әдіс үлгі жасау процесінде көбіктің орнына балауызды пайдаланатын инвестициялық құюға өте ұқсас.
Көбік үлгісі алғаш рет металл өңдеуде 1958 жылы қолданылған. Бұл қалып құю әдісі құм құю немесе тұрақты құю сияқты басқа әдістер сияқты танымал болмаса да, ол әсіресе күрделі және дәл қалыптарды құюда керемет артықшылықтарды сақтайды.
Құю алдында үлгіні алып тастау процесін қамтитын және үлгіні жою қадамында шеберлікті қажет ететін дәстүрлі әдістерден айырмашылығы, жоғалған көбік әдісіне қатысты, өрнек балқытылған металды құйғанда буланып, осы ойларды азайтуға көмектеседі.
Theжоғалған көбік құюпроцесс
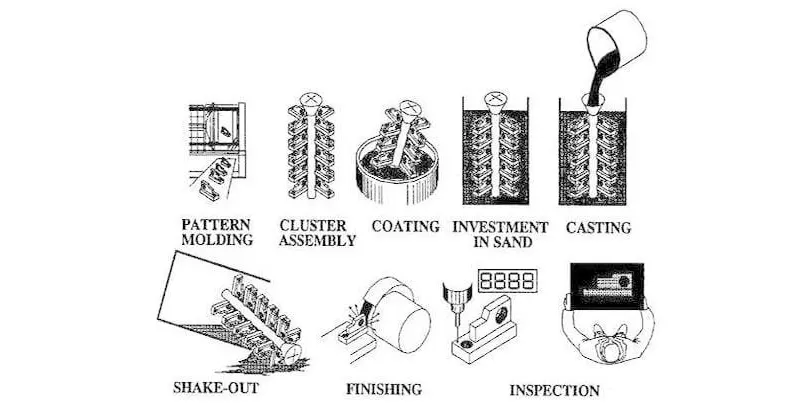
Жоғалған көбік процесі
Жоғалған көбік құю технологиясы 5 қадамды қамтыды: үлгіні жобалау; оқшаулау бояуын қолдану; үлгіні құм колбаға салу; балқытылған металды құю; және құймаларды жинау.
Жоғалған көбік үлгісі қалай жасалады?
Біріншіден, үлгі көбік полистиролдан жасалған. Бұл құю әдісінде көбіктің бұл түрі маңызды рөл атқарады. Бұл жақсы жылу изоляторы және химиялық төзімділік, 75 ° C-тан төмен температурада қалыпты жұмыс істеуге мүмкіндік береді.
Өнімнің қиындығы мен бөлшектеріне байланысты көбік үлгісін әртүрлі әдістерден жасауға болады.
Жоғалған көбік процесінің үлгісін жасау
Өте егжей-тегжейлі құю үлгілері үшін көбік үлгісі ішінара жасалып, бір-біріне жабыстырылады. Кішігірім көлем үшін құю зауыттары көбінесе қолмен кесу немесе тұтас көбік блогынан өңделген үлгілерді жасайды. Үлгі жеткілікті қарапайым болса, ыстық сым көбік кескішті қолдануға болады.
Көлемі үлкен болған жағдайда үлгіні инъекциялық қалыптауға ұқсас процесс арқылы жаппай шығаруға болады.
Полистирол моншақтар төмен қысымда алдын ала қыздырылған алюминий қалыпқа айдалады. Осыдан кейін бу қолданылғаннан кейін полистирол бос қуысты толтыру үшін көбірек кеңейеді, содан кейін үлгі немесе кесінді құрайды. Соңғы үлгі шамамен 97,5% ауа және 2,5% полистирол.
Кастинг процесі
Үлгі қалыптасқаннан кейін ол оқшаулағыш бояумен жабылады, колбаға салынады және байланыссыз құммен қоршалады және тығыздалады.
Үлгі жоғалған көбік процесінде оқшаулағыш бояумен қапталған
Қаптау бояуы зең бетінің беріктігін арттыру, эрозиядан және сынудан қорғау үшін жұмыс істейді. Ал балқытылған металды қалыпқа құйған кезде көбікті жағу нәтижесінде пайда болатын газ толығымен алынып тасталатындай колба осы әдіске сәйкес жасалған.
Балқытылған металды көбік үлгісіне құйғаннан кейін көбік өрнегі жанып, құйма қалыптасады.
Жоғалған көбік әдісі болат құйылған бұйымға қолданылады
Көбік үлгісі алғаш рет металл өңдеуде 1958 жылы қолданылған. Бұл қалып құю әдісі құм құю немесе тұрақты құю сияқты басқа әдістер сияқты танымал болмаса да, ол әсіресе күрделі және дәл қалыптарды құюда керемет артықшылықтарды сақтайды.
Құю алдында үлгіні алып тастау процесін қамтитын және үлгіні жою қадамында шеберлікті қажет ететін дәстүрлі әдістерден айырмашылығы, жоғалған көбік әдісіне қатысты, өрнек балқытылған металды құйғанда буланып, осы ойларды азайтуға көмектеседі.
Theжоғалған көбік құюпроцесс
Жоғалған көбік процесі
Жоғалған көбік құю технологиясы 5 қадамды қамтыды: үлгіні жобалау; оқшаулау бояуын қолдану; үлгіні құм колбаға салу; балқытылған металды құю; және құймаларды жинау.
Жоғалған көбік үлгісі қалай жасалады?
Біріншіден, үлгі көбік полистиролдан жасалған. Бұл құю әдісінде көбіктің бұл түрі маңызды рөл атқарады. Бұл жақсы жылу изоляторы және химиялық төзімділік, 75 ° C-тан төмен температурада қалыпты жұмыс істеуге мүмкіндік береді.
Өнімнің қиындығы мен бөлшектеріне байланысты көбік үлгісін әртүрлі әдістерден жасауға болады.
Жоғалған көбік процесінің үлгісін жасау
Өте егжей-тегжейлі құю үлгілері үшін көбік үлгісі ішінара жасалып, бір-біріне жабыстырылады. Кішігірім көлем үшін құю зауыттары көбінесе қолмен кесу немесе тұтас көбік блогынан өңделген үлгілерді жасайды. Үлгі жеткілікті қарапайым болса, ыстық сым көбік кескішті қолдануға болады.
Көлемі үлкен болған жағдайда үлгіні инъекциялық қалыптауға ұқсас процесс арқылы жаппай шығаруға болады.
Полистирол моншақтар төмен қысымда алдын ала қыздырылған алюминий қалыпқа айдалады. Осыдан кейін бу қолданылғаннан кейін полистирол бос қуысты толтыру үшін көбірек кеңейеді, содан кейін үлгі немесе кесінді құрайды. Соңғы үлгі шамамен 97,5% ауа және 2,5% полистирол.
Кастинг процесі
Үлгі қалыптасқаннан кейін ол оқшаулағыш бояумен жабылады, колбаға салынады және байланыссыз құммен қоршалады және тығыздалады.
Үлгі жоғалған көбік процесінде оқшаулағыш бояумен қапталған
Қаптау бояуы зең бетінің беріктігін арттыру, эрозиядан және сынудан қорғау үшін жұмыс істейді. Ал балқытылған металды қалыпқа құйған кезде көбікті жағу нәтижесінде пайда болатын газ толығымен алынып тасталатындай колба осы әдіске сәйкес жасалған.
Балқытылған металды көбік үлгісіне құйғаннан кейін көбік өрнегі жанып, құйма қалыптасады.
Жоғалған көбік әдісі болат құйылған бұйымға қолданылады
Қабық құю
Қабық құю
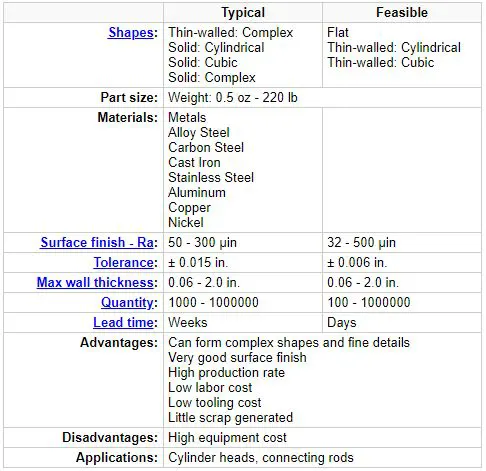
Қабық құймасыingқұм құюға ұқсас металды құю процесі, онда балқытылған метал жұмсалатын қалыпқа құйылады. Дегенмен, қабықшалы қалыптарды құюда қалып үлгінің айналасына құм-шайыр қоспасын қолданудан жасалған жұқа қабырғалы қабық болып табылады. Үлгі, қалаған бөліктің пішініндегі металл бөлік бірнеше қабықша қалыптарды қалыптастыру үшін қайта пайдаланылады. Қайта пайдалануға болатын үлгі өндіріс жылдамдығын жоғарылатуға мүмкіндік береді, ал бір рет қолданылатын қалыптар күрделі геометрияларды құюға мүмкіндік береді. Қабық пішінін құю үшін металл үлгіні, пешті, құм-шайыр қоспасын, қоқыс жәшігін және балқытылған металды пайдалану қажет.
Қабық пішінін құюнегізінен шойын, көміртекті болат, легирленген болат, тот баспайтын болат, алюминий қорытпалары және мыс қорытпаларын қолданатын қара және түсті металдарды пайдалануға мүмкіндік береді. Типтік бөлшектердің өлшемдері шағын және орташа және тісті беріліс корпустары, цилиндр бастиектері, шатундар және рычагтар сияқты жоғары дәлдікті қажет етеді.
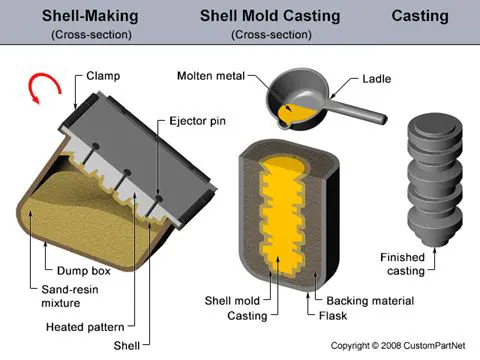
Theқабықша қалыпқа құюпроцесс келесі қадамдардан тұрады:
1.Үлгі жасау - екі бөліктен тұратын металл үлгісі қалаған бөліктің пішінінде жасалады, әдетте темірден немесе болаттан. Кейде басқа материалдар пайдаланылады, мысалы, аз көлемді өндіру үшін алюминий немесе реактивті материалдарды құю үшін графит.
2. Қалып жасау - Алдымен әр үлгінің жартысы 175-370°C (350-700°F) дейін қызады және кетіруді жеңілдету үшін маймен қапталған. Содан кейін қыздырылған үлгі құм мен шайыр байланыстырғыш қоспасы бар қоқыс жәшігіне бекітіледі. Қоқыс жәшігі төңкерілген, бұл құм-шайыр қоспасын үлгіні жабуға мүмкіндік береді. Қыздырылған үлгі қоспаны ішінара емдейді, ол енді үлгінің айналасында қабықшаны құрайды. Әрбір үлгінің жартысы және оның айналасындағы қабық пеште аяқталуға дейін өңделеді, содан кейін қабық үлгіден шығарылады.
3. Қалып жинағы - екі қабық жартысы бір-бірімен біріктіріліп, толық қабық пішінін қалыптастыру үшін мықтап қысылады. Қандай да бір өзектер қажет болса, олар пішінді жабу алдында енгізіледі. Содан кейін қабықша пішіні колбаға салынып, тірек материалмен бекітіледі.
4. Құю - балқытылған металды шөміштен қақпақ жүйесіне құйып, қалып қуысын толтырған кезде қалып бір-біріне мықтап бекітіледі.
5. Салқындату - қалып толтырылғаннан кейін, балқытылған металдың салқындатылуына және соңғы құйма пішініне айналуына рұқсат етіледі.
6.Құюды жою - балқытылған метал салқындағаннан кейін қалыпты бұзуға және құйманы алуға болады. Кесу және тазалау процестері қоректену жүйесіндегі кез келген артық металды және қалыптан кез келген құмды кетіру үшін қажет.
Қабық пішінін құюнегізінен шойын, көміртекті болат, легирленген болат, тот баспайтын болат, алюминий қорытпалары және мыс қорытпаларын қолданатын қара және түсті металдарды пайдалануға мүмкіндік береді. Типтік бөлшектердің өлшемдері шағын және орташа және тісті беріліс корпустары, цилиндр бастиектері, шатундар және рычагтар сияқты жоғары дәлдікті қажет етеді.
Theқабықша қалыпқа құюпроцесс келесі қадамдардан тұрады:
1.Үлгі жасау - екі бөліктен тұратын металл үлгісі қалаған бөліктің пішінінде жасалады, әдетте темірден немесе болаттан. Кейде басқа материалдар пайдаланылады, мысалы, аз көлемді өндіру үшін алюминий немесе реактивті материалдарды құю үшін графит.
2. Қалып жасау - Алдымен әр үлгінің жартысы 175-370°C (350-700°F) дейін қызады және кетіруді жеңілдету үшін маймен қапталған. Содан кейін қыздырылған үлгі құм мен шайыр байланыстырғыш қоспасы бар қоқыс жәшігіне бекітіледі. Қоқыс жәшігі төңкерілген, бұл құм-шайыр қоспасын үлгіні жабуға мүмкіндік береді. Қыздырылған үлгі қоспаны ішінара емдейді, ол енді үлгінің айналасында қабықшаны құрайды. Әрбір үлгінің жартысы және оның айналасындағы қабық пеште аяқталуға дейін өңделеді, содан кейін қабық үлгіден шығарылады.
3. Қалып жинағы - екі қабық жартысы бір-бірімен біріктіріліп, толық қабық пішінін қалыптастыру үшін мықтап қысылады. Қандай да бір өзектер қажет болса, олар пішінді жабу алдында енгізіледі. Содан кейін қабықша пішіні колбаға салынып, тірек материалмен бекітіледі.
4. Құю - балқытылған металды шөміштен қақпақ жүйесіне құйып, қалып қуысын толтырған кезде қалып бір-біріне мықтап бекітіледі.
5. Салқындату - қалып толтырылғаннан кейін, балқытылған металдың салқындатылуына және соңғы құйма пішініне айналуына рұқсат етіледі.
6.Құюды жою - балқытылған метал салқындағаннан кейін қалыпты бұзуға және құйманы алуға болады. Кесу және тазалау процестері қоректену жүйесіндегі кез келген артық металды және қалыптан кез келген құмды кетіру үшін қажет.
Су шынысының инвестициялық құю
Су шынысының инвестициялық құю
Су шыны Инвестициялық құюинвестициялық құюға өте ұқсас (яғни жоғалған балауыз әдісі), бірақ үлкенірек құймаларға әсіресе қолайлы және өндіру арзанырақ. Процесс құм құю арқылы қол жеткізілгеннен әлдеқайда жоғары бетті әрлеуді және өлшемдік дәлдікті қамтамасыз етеді және одан да күрделі пішіндерге қол жеткізуге болады. Бұл әдісті қолдана отырып, болаттардан басқа, темір және SG шойын сияқты балама материалдарды құюға болады.
Жоғалған балауыз әдісі мен су шынысын құю арасындағы айырмашылық балауызды керамикалық қалыптан алу тәсілі болып табылады:
· Инвестициялық құю балауызды еріту үшін жоғары температуралы автоклавтарды пайдаланады, ал: -
· Су шыны құюда қалыптарды балауызды кетіру үшін ыстық суға батырады. Содан кейін балауыз қалыптардан ерітіліп, су бетінде қалқып кетеді. Бұл содан кейін оны майсыздандыруға және балауыз жасау мақсатында қайта пайдалануға мүмкіндік береді.
Әлбетте, бұл экологиялық артықшылықтар береді және балауыз толығымен қайта өңделеді.
Lester-cast компаниясы осы процесті қолдана отырып, компоненттерді өндіруде бай тәжірибесі бар Қытайдағы серіктес компаниясы арқылы су шыны нұсқасын ұсына алады.
Қорытындылай келе, су шыны процесі мыналарды ұсынады:
· Құмды құюға қарағанда жоғары бетті өңдеу.
· Құмды құюға қарағанда үлкен өлшемдік дәлдік.
· Күрделі бөліктерге қол жеткізіңіз.
· Дәстүрлі инвестициялық құю әдісіне қарағанда үлкенірек бөлшектер.
· Инвестициялық құюға қарағанда арзанырақ.
· Металдардың үлкен таңдауы.
· Экологиялық артықшылықтар.
Су шыны құю инвестициялық құю процесінің бірі болып табылады, онда су шыны қалыптау материалдарына пропорционалды түрде қосылады, содан кейін 6-8 минут бойы араластырылады және араласады, содан кейін «натрий силикатымен байланыстырылған құмға» ұнтақталады. Содан кейін құм CO2 көп үрленген қалып қораптарына салынады. СО2 натрий силикатымен байланыстырылған құмды қатайтатын кремний гелінен су шынысымен химиялық реакцияны бастайды.
Неліктен теңшелген бөлшектер үшін су шыны құюын таңдау керек?
Су әйнегінен құйылатын бөліктер - бұл көп шығындарды азайтуға көмектесетін қысқа қабық жасау циклдары бар ең үнемді құю процесі.
Кремний диоксиді құйма бөліктерімен салыстырғанда, су шыны құю компоненттері үлкен бетінің кедір-бұдыры және төмен өлшем дәлдігімен ерекшеленеді.
Инвестициялық су шыны құю бөліктерінің беткі сапасы нашар, сондықтан ол негізінен көміртекті болат пен төмен легирленген болат құймалар үшін қолданылады. Ал кремний диоксиді дәл құю негізінен жоғары легирленген болат пен тот баспайтын болаттан жасалған бұйымдар үшін қолданылады.
Қолданылуы: Қытайдағы су шыны құймасы автомобиль құймасы, инженерлік машина құюы, ауылшаруашылық құйма бөлшектері, мотор құю компоненттері, элеватордың құйма бөлшектері, тау-кен бөлшектері, жер өңдеу машиналарының құю компоненттері, құрылыс машиналарының құйма бөлшектері сияқты барлық машиналарда кеңінен қолданылады. теңіз және кеме құю, сорғы арматура, гидравликалық цилиндр құйма, клапан құю қосалқы бөлшектер және түрлі металл құю.
Таңдаулы өнімдер
Қоспа болат кремний Sol Investment Авто құю
Қоспаланған болат кремнеземді құюға арналған буферлер
Silica Sol инвестициялық құю баспайтын болаттан жасалған қалып
Тот баспайтын болаттан жасалған қалып кремний оксиді инвестициялық құю
Ось жеңіне арналған баспайтын болаттан жасалған кремний оксиді инвестициялық құю
Автокөлік тежегішіне арналған пластикалық шойын кремнеземді ерітіндісі
Тот баспайтын болаттан жасалған кремнеземді құю
Механикалық қосылатын бөлшектерге арналған көміртекті болаттан жасалған кремний ерітіндісі құю


Біз туралы
туралы
біз
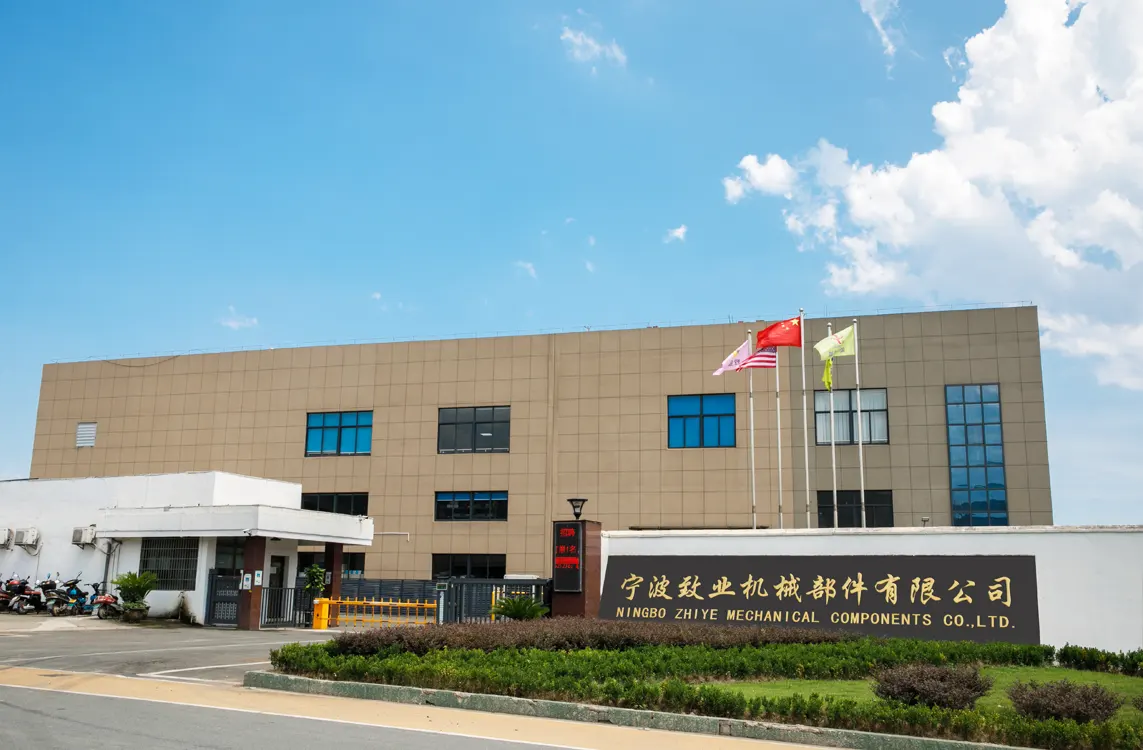
Ningbo Zhiye Mechanical Components Co., Ltd. Ол Қытайдағы дәл құймаларымен танымал Сячэнь өнеркәсіптік аймағында, Чунху Таун, Фэнхуа ауданында, Нинбо қаласында орналасқан. Ол барлығы 5 компаниясы бар Ningbo Huashen Group-қа бағынады. .900-ден астам қызметкері бар және жылдық өнімі 3000 тоннадан асады. Бизнестің негізгі бағыттары:Silica Sol инвестициялық құю, су әйнегіне инвестиция құю, жоғалған көбік құю, қабықша құю және композиттік жоғалған балауызға инвестициялық құю.Бұл Қытайдағы дәл құймаларға арналған әйгілі жеткізу болды.
-

БАҒА

БАҒА
Сізге жоғары сапалы өнімдерді ұсыныңыз және ең бәсекеге қабілетті бағаларды ұсыныңыз.
Мәліметтерді көру -

OEM/ODM

OEM/ODM
OEM / ODM тапсырыстары құпталады, біз сіздің барлық қажеттіліктеріңізді қанағаттандыруға тырысамыз.
Мәліметтерді көру -

САПА

САПА
Өнім сапасына назар аударыңыз, өнім сапасын тексеру жылдамдығы 100%.
Мәліметтерді көру -

ЖЕТКІЗУ

ЖЕТКІЗУ
Жеткізу тізбегінің жылдам кепілдік жүйесі жеткізу уақытының дәлдігін тексеріңіз.
Мәліметтерді көру -

ҚЫЗМЕТ

ҚЫЗМЕТ
Тұтынушылар өнімдегі кез келген мәселені шешуге көмектесу үшін 24 сағат бойы жауап береді.
Мәліметтерді көру
Жаңа өнімдер


Жаңалықтар
42CrMo легирленген болат құю дегеніміз не және ол талап етілетін механикалық компоненттерді қалай қолдайды?
42CrMo легирленген болат құю - беріктік, қаттылық, тозуға төзімділік және құрылымдық сенімділіктің пайдалы комбинациясын қажет ететін механикалық компоненттерге арналған шешім. Материал әдетте хром-молибденді инженерлік болаттармен байланысты және 42CrMo4 және AISI 4140 сияқты сорттармен тығыз байланысты, дегенмен дәл баламалылық қолданыстағы стандарт пен спецификацияға байланысты. Құйылған компоненттер үшін материалды таңдаудың өзі жеткіліксіз. Балқыту тәжірибесі, қалып дизайны, беру, қатуды бақылау, термиялық өңдеу, өлшемдік дәлдік, өңдеуге рұқсат ету және тексеру соңғы құрамдас бөлікке әсер етеді.
Ары қарай оқу
Carbon Steel Silica Sol инвестициялық құю C Gear Blank өнімділігін қалай жақсартады?
Carbon Steel Silica Sol Investment Casting C Gear Blank беріктік, өлшемдік консистенция, тозуға төзімділік және өңдеу икемділігінің сенімді үйлесімі қажет қолданбаларға арналған. Күрделі беріліс дайындамаларын толығымен кәдімгі өңдеу арқылы өндірумен салыстырғанда, кремний ерітіндісі құю күрделі геометриялары мен бақыланатын рұқсаттары бар желіге жақын пішінді құрамдастарды шығара алады, бұл қажетсіз материалды кетіруді азайтады.
Ары қарай оқу
Жұптастырылған жол діңі механикалық өнімділік пен сенімділікті қалай жақсартады?
Заманауи механикалық жүйелерде дәлдік, тұрақтылық және ұзақ мерзімділік жабдықтың өнімділігі мен қызмет ету мерзімін анықтайтын маңызды факторлар болып табылады. Жұптастырылған қатарлар жүктемені бөлуді, жақсартылған құрылымдық беріктікті және қиын жұмыс жағдайында сенімді жұмысты қажет ететін қолданбалар үшін маңызды құрамдас шешім болды.
Ары қарай оқу
Қазіргі сымды қосу жүйелері үшін қос құлақты сына тәрізді сым қысқыш корпусын не сенімді етеді?
Қос құлақты сына тәрізді сым қысқыш корпусы әртүрлі сымды қосу және механикалық бекіту жүйелерінде қолданылатын маңызды компонент болып табылады. Оның бірегей сына құрылымы және қос құлақты дизайны тамаша ұстау күшін, тұрақтылықты және ұзақ мерзімді сенімділікті қамтамасыз етеді.
Ары қарай оқу
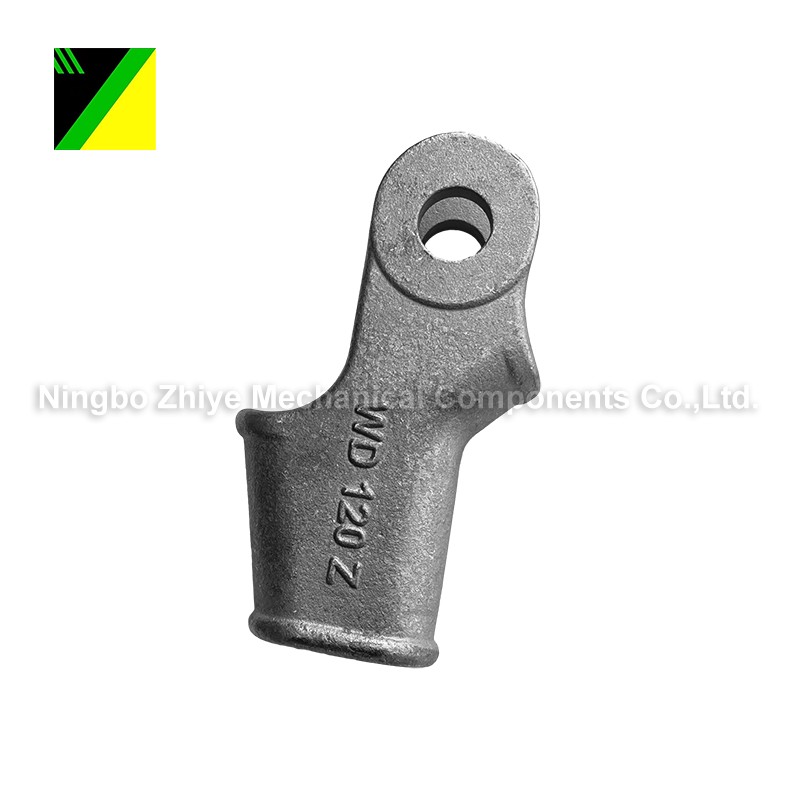
Қазіргі кабельдік қосылымдар үшін қос құлақты сына тәрізді сым қысқыш корпусын не сенімді етеді?
Кабельді қосудың сенімді жүйесі тек электрлік компоненттерге ғана емес, сонымен қатар оларды қоршаған механикалық қорғанысқа да байланысты. Қос құлақты сына тәрізді сым қысқыш корпусы сымның тұрақты орналасуын, жақсартылған механикалық беріктігін және талап етілетін қолданбаларда ұзақ мерзімді қорғанысты қамтамасыз етуге арналған.
Ары қарай оқу
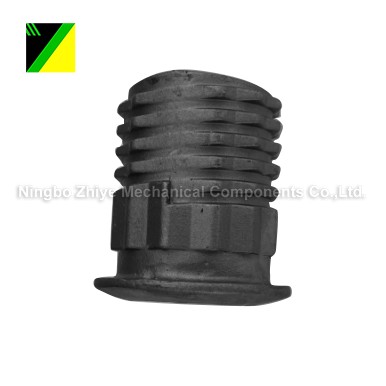
Көміртекті болаттан құйылатын үлкен гайканы ауыр жүкті қолданбалар үшін дұрыс таңдау не етеді?
Көміртекті болаттан жасалған құю ірі гайкалар жоғары беріктік, өлшемдік тұрақтылық және ұзақ мерзімді сенімділік маңызды болып табылатын салаларда маңызды рөл атқарады. Ауыр машиналар мен құрылыс жабдықтарынан бастап көлік жүйелері мен өнеркәсіптік құрылымдарға дейін бұл құрамдас бөліктер экстремалды жұмыс жағдайында қауіпсіз бекіту шешімдерін ұсынады. Бұл мақалада көміртекті болаттан құйылатын үлкен жаңғақтарды өндіру процесін, артықшылықтарын, қолданбаларын, таңдау мәселелерін және техникалық қызмет көрсету әдістерін түсіндіре отырып, сатып алушыларға нақты қажеттіліктері үшін дұрыс өнімді қалай таңдау керектігін түсінуге көмектеседі.
Ары қарай оқу