- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Қытай Қабық құю зауыты
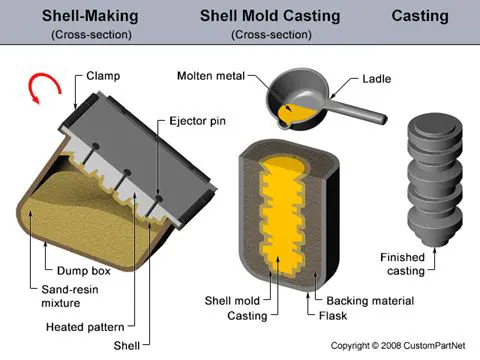
Қабық құймасыingқұм құюға ұқсас металды құю процесі, онда балқытылған метал жұмсалатын қалыпқа құйылады. Дегенмен, қабықшалы қалыптарды құюда қалып үлгінің айналасына құм-шайыр қоспасын қолданудан жасалған жұқа қабырғалы қабық болып табылады. Үлгі, қалаған бөліктің пішініндегі металл бөлік бірнеше қабықша қалыптарды қалыптастыру үшін қайта пайдаланылады. Қайта пайдалануға болатын үлгі өндіріс жылдамдығын жоғарылатуға мүмкіндік береді, ал бір рет қолданылатын қалыптар күрделі геометрияларды құюға мүмкіндік береді. Қабық пішінін құю үшін металл үлгіні, пешті, құм-шайыр қоспасын, қоқыс жәшігін және балқытылған металды пайдалану қажет.
Қабық пішінін құюнегізінен шойын, көміртекті болат, легирленген болат, тот баспайтын болат, алюминий қорытпалары және мыс қорытпаларын қолданатын қара және түсті металдарды пайдалануға мүмкіндік береді. Типтік бөлшектердің өлшемдері шағын және орташа және тісті беріліс корпустары, цилиндр бастиектері, шатундар және рычагтар сияқты жоғары дәлдікті қажет етеді.
Theқабықша қалыпқа құюпроцесс келесі қадамдардан тұрады:
1.Үлгі жасау - екі бөліктен тұратын металл үлгісі қалаған бөліктің пішінінде жасалады, әдетте темірден немесе болаттан. Кейде басқа материалдар пайдаланылады, мысалы, аз көлемді өндіру үшін алюминий немесе реактивті материалдарды құю үшін графит.
2. Қалып жасау - Алдымен әр үлгінің жартысы 175-370°C (350-700°F) дейін қызады және кетіруді жеңілдету үшін маймен қапталған. Содан кейін қыздырылған үлгі құм мен шайыр байланыстырғыш қоспасы бар қоқыс жәшігіне бекітіледі. Қоқыс жәшігі төңкерілген, бұл құм-шайыр қоспасын үлгіні жабуға мүмкіндік береді. Қыздырылған үлгі қоспаны ішінара емдейді, ол енді үлгінің айналасында қабықшаны құрайды. Әрбір үлгінің жартысы және оның айналасындағы қабық пеште аяқталуға дейін өңделеді, содан кейін қабық үлгіден шығарылады.
3. Қалып жинағы - екі қабық жартысы бір-бірімен біріктіріліп, толық қабық пішінін қалыптастыру үшін мықтап қысылады. Қандай да бір өзектер қажет болса, олар пішінді жабу алдында енгізіледі. Содан кейін қабықша пішіні колбаға салынып, тірек материалмен бекітіледі.
4. Құю - балқытылған металды шөміштен қақпақ жүйесіне құйып, қалып қуысын толтырған кезде қалып бір-біріне мықтап бекітіледі.
5. Салқындату - қалып толтырылғаннан кейін, балқытылған металдың салқындатылуына және соңғы құйма пішініне айналуына рұқсат етіледі.
6.Құюды жою - балқытылған метал салқындағаннан кейін қалыпты бұзуға және құйманы алуға болады. Кесу және тазалау процестері қоректену жүйесіндегі кез келген артық металды және қалыптан кез келген құмды кетіру үшін қажет.
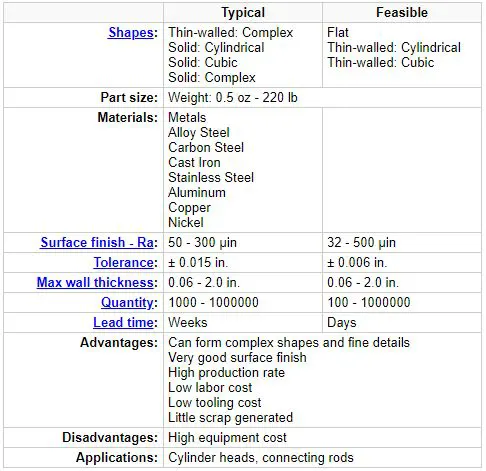
Қабық пішінін құюнегізінен шойын, көміртекті болат, легирленген болат, тот баспайтын болат, алюминий қорытпалары және мыс қорытпаларын қолданатын қара және түсті металдарды пайдалануға мүмкіндік береді. Типтік бөлшектердің өлшемдері шағын және орташа және тісті беріліс корпустары, цилиндр бастиектері, шатундар және рычагтар сияқты жоғары дәлдікті қажет етеді.
Theқабықша қалыпқа құюпроцесс келесі қадамдардан тұрады:
1.Үлгі жасау - екі бөліктен тұратын металл үлгісі қалаған бөліктің пішінінде жасалады, әдетте темірден немесе болаттан. Кейде басқа материалдар пайдаланылады, мысалы, аз көлемді өндіру үшін алюминий немесе реактивті материалдарды құю үшін графит.
2. Қалып жасау - Алдымен әр үлгінің жартысы 175-370°C (350-700°F) дейін қызады және кетіруді жеңілдету үшін маймен қапталған. Содан кейін қыздырылған үлгі құм мен шайыр байланыстырғыш қоспасы бар қоқыс жәшігіне бекітіледі. Қоқыс жәшігі төңкерілген, бұл құм-шайыр қоспасын үлгіні жабуға мүмкіндік береді. Қыздырылған үлгі қоспаны ішінара емдейді, ол енді үлгінің айналасында қабықшаны құрайды. Әрбір үлгінің жартысы және оның айналасындағы қабық пеште аяқталуға дейін өңделеді, содан кейін қабық үлгіден шығарылады.
3. Қалып жинағы - екі қабық жартысы бір-бірімен біріктіріліп, толық қабық пішінін қалыптастыру үшін мықтап қысылады. Қандай да бір өзектер қажет болса, олар пішінді жабу алдында енгізіледі. Содан кейін қабықша пішіні колбаға салынып, тірек материалмен бекітіледі.
4. Құю - балқытылған металды шөміштен қақпақ жүйесіне құйып, қалып қуысын толтырған кезде қалып бір-біріне мықтап бекітіледі.
5. Салқындату - қалып толтырылғаннан кейін, балқытылған металдың салқындатылуына және соңғы құйма пішініне айналуына рұқсат етіледі.
6.Құюды жою - балқытылған метал салқындағаннан кейін қалыпты бұзуға және құйманы алуға болады. Кесу және тазалау процестері қоректену жүйесіндегі кез келген артық металды және қалыптан кез келген құмды кетіру үшін қажет.


- View as

Қабық құю
Қабық пішінін құю - жұқа қабықшалы қалыппен құймаларды өндіруге арналған құю әдісі, сонымен қатар ол орташа және жоғары көлемдегі өндіріс үшін өте қолайлы. Құмды құюға ұқсас, сол балқытылған металда құйылатын қалып құйылады. Қабық құюды 1943 жылы неміс Дж. Кронин ойлап тапты. Ол алғаш рет Германияда 1944 жылы қолданылды және 1947 жылдан кейін басқа елдерде қолданыла бастады. Қазіргі уақытта біздің Ningbo Zhiye Mechanical Components компаниямыз бұл қабықша құюды қабылдау рокерлері үшін кеңінен қолданады. .
Ары қарай оқуСұрау жіберу
Клапан рок қолына арналған қабықша құю
Қабықпен қалыптау, сондай-ақ қабықпен құю деп те белгілі, қалыпты қалыптастыру үшін шайырмен жабылған құмды пайдаланатын жұмсалатын қалып құю процесі. Ningbo Zhiye Mechanical Components Co.,ltd. Құмды құюмен салыстырғанда, бұл процесс жақсы өлшемдік дәлдікке, жоғары өнімділік деңгейіне және төмен жұмыс күшіне ие. Ол жоғары дәлдікті талап ететін шағын және орта бөлшектер үшін қолданылады. Клапанның рок қолына арналған қабық құюы құмды құюға ұқсас металды құю процесі болып табылады, бұл жағдайда балқытылған металл жұмсалатын қалыпқа құйылады. Дегенмен, қабықшалы қалыптарды құюда қалып үлгінің айналасына құм-шайыр қоспасын қолданудан жасалған жұқа қабырғалы қабық болып табылады. Үлгі, қалаған бөліктің пішініндегі металл бөлігі, бірнеше қабық пішіндерін қалыптастыру үшін қайта пайдаланылады. Қайта пайдалануға болатын үлгі өндіріс жылдамдығын жоғарылатуға мүмкіндік береді, ал бір рет қолданылатын қалыптар күрделі геометрияларды құюға мүмкіндік береді. Қабық пішінін құю үшін металл үлгісін, пешті, құм-шайыр қоспасын, қоқыс жәшігін және балқытылған металды пайдалану қажет.Материал:GH65-48-05Техникалық: Алдын ала қапталған фенол формальдегидті шайырмен қабықша құю Салмағы: 1,6 кгҚолдану аймағы: AutomobileӨнім атауы: Valve Rock ArmAnti-Rust:тотқа қарсы суменЖылумен өңдеу:От
Ары қарай оқуСұрау жіберу
Машина жасау бөлшектеріне арналған қабықша құю
Машина жасау бөлшектеріне арналған ыстық сатылым төмен бағадағы қабықша құю. Zhiye - Қытайдағы машина жасау бөлшектерін өндіруші және жеткізуші болып табылады. Механикалық инженерия бөлшектеріне арналған қабықша құю немесе қабықпен қалыптау - бұл өңдеу өнеркәсібіндегі металды құю процесі, онда қалып құмнан және термореактивті шайыр байланыстырғыштан тұратын жұқа қатайтылған қабық болып табылады. басқа материал арқылы. Қабық пішінінің ішкі беті өте тегіс және қатты. Бұл құйманы құю кезінде сұйық металдың қалып қуысы арқылы оңай ағуына мүмкіндік береді, бұл құймаларға өте жақсы беттік өңдеу береді. Қабықпен құю Нинбо Жие компаниясына жасыл құмды құюға қарағанда жұқа секциялары және кішірек проекциялары бар күрделі бөлшектерді жасауға мүмкіндік береді. Қабық пішіні арқылы өндіру де жоғары өлшемдік дәлдік береді. ,010 дюйм (,25 мм) рұқсат етілген мүмкіндіктер. Бұл процесс арқылы құю кезінде қосымша өңдеу әдетте қажет емес. Қабық құймасы әсіресе салмағы 20 фунттан төмен болат құймалар үшін қолайлы; алайда құмға құюға болатын кез келген дерлік металды қабықпен қалыптау процесімен құюға болады. Сондай-ақ әлдеқайда үлкен бөлшектер қабықпен қалыптау арқылы жасалған. Өнеркәсіпте пішінді құю процесін пайдалана отырып өндірілетін типтік бөлшектерге цилиндрлердің бастиектері, тісті доңғалақтар, төлкелер, шатундар, таратқыштар және клапан корпустары жатады.
Ары қарай оқуСұрау жіберу
Шатун үшін қабықша құю
Шатун өндірушілер мен жеткізушілерге арналған ыстық сатылымдағы Қытай қабықшасының құюы. Zhiye — Қытайдағы шатун өндірушісі және жеткізушісі. Қабықшаны құю процесі бетінің жақсы әрлеуін, жақсы өлшемдік төзімділікті және цикл уақытының қысқаруына байланысты жоғары өткізу қабілеттілігін ұсынады. Қыздырылған (200 ° C / 392 ° F) металл үлгісі құм және термо-пластик қоспасымен жабылған. Бұл шамамен 3,5 мм (0,125 дюйм) құм/пластикалық қоспаның терінің үлгіге жабысуына әкеледі. Бұл қабық үлгіден алынып, «қабық пішінін» жасайды. Қабық пішінінің екі жартысы бір-бірімен бекітіледі және бөлікті қалыптастыру үшін металл қабықшаға құйылады. Металл қатқаннан кейін қабық бұзылады. Бұл процесс 1,25 мм-ден 3,75 мм-ге дейін жақсы бетті өңдеуге және 0,5 % өлшемді төзімділікке ие күрделі бөлшектерді алуға болады. Өлшем шектеулері 30 г - 12 кг (1 унция - 25 фунт). Ең аз қалыңдығы материалға байланысты 1,5 мм (0,062 дюйм) пен 6,25 мм (0,25 дюйм) аралығында болуы мүмкін. Жақсы бетті өңдеу және жақсы өлшемдерге төзімділік өңдеу қажеттілігін азайтады. жеткілікті жоғары капиталды инвестициялау қажет, бірақ жоғары өндіріс қарқынына қол жеткізуге болады. Өңдеу және тазалау шығындарының төмендеуіне байланысты процесс жалпы үнемді. Бұл процесте қолдануға болатын материалдар шойындар, алюминий және мыс қорытпалары болып табылады. Бұл процесте жасалған типтік бөліктерге шатундар, тісті беріліс корпустары, тұтқалар және т.б.
Ары қарай оқуСұрау жіберу
Біздің зауыттан Қабық құю сатып алыңыз - Жие. Қытайдың Қабық құю өндірушілері мен жеткізушілерінің бірі ретінде біз тұтынушыларға теңшелген қызмет көрсете аламыз. Сіз біздің зауыттың көтерме өнімдерінен сенімді бола аласыз, біздің өніміміз соңғы сатылымға, қоймаға және басқаларға қарағанда төмен бағаға, біз сізге жеңілдік бағасын ұсынуға қуаныштымыз.